


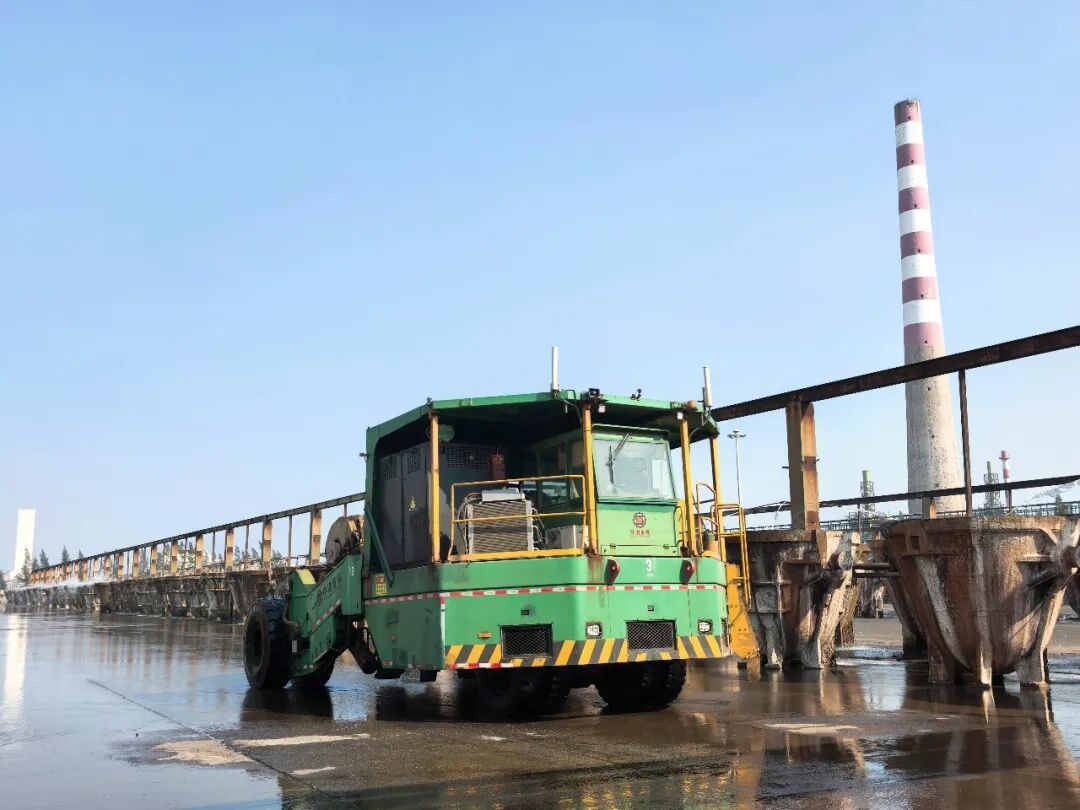
一台绿色的70U型渣包车完成一次满载75吨渣包的转运和翻包作业,稳稳停在金川铜贵广西金川公司选矿厂渣缓冷场上。
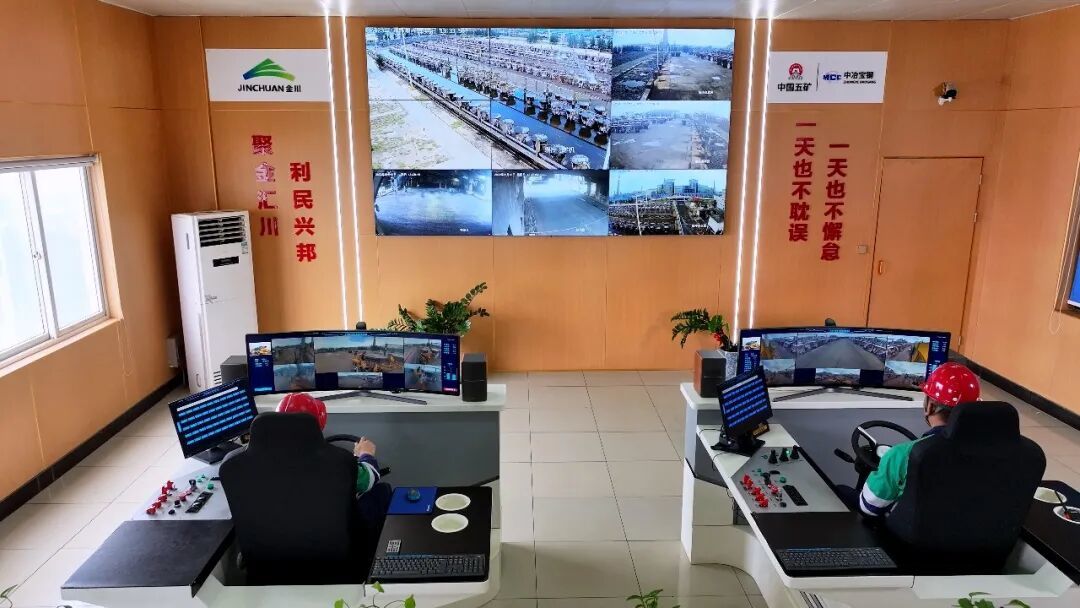
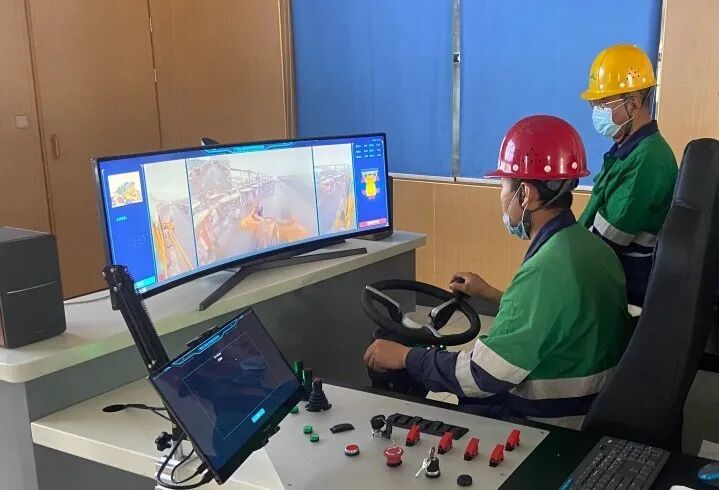
驾驶这台庞然大物的操作员坐在百米外的操控室内,只需盯着眼前的屏幕、转动方向盘,即可完成接包、转运、翻包等一系列作业。
这标志着国内首个70U型柴油驱动渣包车纯电动化集成改造项目正式投运。
一台渣包车,从柴油驱动到纯电驱动,从现场驾驶到远程操控,背后是从“无先例可循”到“蹚出一条绿色发展路”的攻坚故事。
给老车架换上一颗“绿心脏”
改造前,渣缓冷场的作业环境是另一番景象,柴油渣包车常年穿梭,发动机排出的尾气在高温高湿环境中久久不散。
如今,这台老渣包车换了“绿心脏”。
改造后,柴油发动机换成耐高温磷酸铁锂电池和大功率永磁同步直驱电机,尾气彻底没了,电机噪音也远低于柴油机。“现场最直观的变化是安静了、干净了。以前,站在渣场边上,说话得扯着嗓子喊,现在,正常音量就能交流。”金川铜贵广西金川公司选矿厂渣包缓冷工左小龙说。
这些措施把过去“靠人盯”的风险变成了“系统防”。燃油泄漏、高温引燃的隐患被彻底消除;电池包有隔热防护层,电池舱配备探火管自动灭火系统,高压回路异常立即断电。
作业人员的位置也变了。以前驾驶员在高温“红区”现场开车,夏天驾驶室像蒸笼。现在操作员坐进有空调的操控室,通过大屏和雷达画面完成接包、转运、翻包。
金川铜贵广西金川公司选矿厂设备管理员贾宇说:“把作业人员从现场转移到安全洁净的中控室,同时兼顾了‘环保账’和‘安全账’。”
经济效益与减碳效益同样亮眼。数据显示,车辆能耗成本下降47%,年度运维费用降低60%,全生命周期成本下降35%,单台设备每年可节约运营费用近38万元。按行业同类项目测算,每台电动渣包车每年可减少二氧化碳排放250余吨,实现生产安全、环境保护与员工利益的共赢。
每一项设计都要从零摸索
这次改造绝非“拆发动机装电池”这么简单。冶金渣包车需要同时满足“扛住几百度热渣辐射、满载75-80吨重载起步爬坡、24小时连续作业、兼容既有远程驾驶系统”等多个苛刻条件,国内没有现成方案借鉴,每一项设计都要从零摸索。
底盘布置是第一道难关。原有底盘按柴油发动机结构设计,空间十分有限。电池包、水冷散热机组、高压线缆都要装进去,还得保证电池远离热源、线束避开振动磨损部位、整车配重平衡。
于是,技术人员在现场调整支架位置,重新规划线束走向,把电池包一点点挪到合适的位置。有时候一个支架要改三四遍,才能同时满足隔热、减震和检修空间的要求。
电池选型是第二道难关。渣缓冷场热渣辐射温度高,普通电池扛不住。团队从能量密度、耐高温性能、循环寿命、安全系数等多个维度综合评估,最终选定耐高温磷酸铁锂PACK电池方案,并配备独立水冷散热系统,确保电池在高温环境下始终处于最佳工作温度区间。充电方案则采用双枪快充,30分钟充到80%,利用生产间隙补电,不占用主线生产时间。
安全防护是第三道难关。该项目构建了三重安全体系:物理层面,电池舱配探火管自动灭火,锁钩设独立蓄能器防止掉包,高压液压运动部件加装防护外罩;电气层面,高压互锁异常立即断电,充电时车辆无法行驶,电池BMS实时监控电芯电压和温度;智能层面,毫米波雷达、激光雷达、360度环视摄像头全覆盖,四级预警分级实现提醒、限速、减速、急停。此外,车端和远程操控室均设有独立急停按钮,通信失联时车辆自动驻车。
三道难关,没有一道有现成答案。底盘布置靠现场一点点测绘调整,电池选型靠反复比对验证,安全防护靠多专业联合推演。每一项设计,都是从零开始,量身定制,填补了国内柴油驱动渣包车纯电动化集成的技术空白。
跨专业协同 把问题“啃”在投产前
项目由金川铜贵广西金川公司选矿厂郭玉文劳模创新工作室牵头,联合设备管理中心、生产技术管控中心、动力厂、设备厂家相关技术人员组成跨专业攻关小组。选矿厂统筹推进,组织方案编制、现场改造及调试、收集一线操作建议;设备管理中心审核方案、督导进度,做好过程管控;生产技术管控中心参与评审,从实际生产角度提出操作优化建议;动力厂把好供电、充电系统,安全专业全过程风险辨识,设备厂家相关技术人员参与调试。
大家心往一处想、劲往一处使,齐心协力把问题“啃”在投产前。
论证阶段,最难啃的骨头是远程驾驶系统和电动动力系统的适配。要让原有5G远程驾驶平台的操控舱、雷达、视频都复用,新旧系统的通讯协议必须完全对接才能顺畅运行。项目组电气工程师和技术人员逐条比对通讯协议报文,重新适配点位定义,反复进行多轮通讯测试,最终打通了新旧系统之间的“对话”通道,让远程驾驶平台和电动动力系统实现稳定协同。
初期台架联调时,远程下达动作指令后车辆出现响应延迟。团队一开始怀疑硬件问题,逐项排查后发现是双方通讯协议部分点位定义不匹配。技术人员和厂家电气工程师逐条比对报文,连夜修改适配,以达到最终效果。
台架联调过了,现场调试又是一场硬仗。调试期正值盛夏,渣缓冷场露天区域温度高。团队避开中午高温,利用早晚做重载测试,中午整理数据、优化方案。很多方案纸面上看着可行,到了现场才发现并不是想象中那么简单,大家时不时蹲在现场商量,调整支架位置,重新规划线束走向,一点一点优化布局。
渣缓冷场是冶炼主线的咽喉,不能长时间停产施工。所有设备安装、网络调试挤生产间隙、月修窗口期进行,甚至后半夜停炉的短暂空档抢着干。“经常干两小时就得恢复生产,系统稳定性的验证只能跟着生产节奏一点点推进。”贾宇说。
直到第一次满负荷重载测试全部流程顺利跑完,各项温度、扭矩、续航数据达标,参与项目的相关人员都松了一口气。“那一刻真的太振奋了,前期无数次的论证、调试、改方案,所有的辛苦都值了。”贾宇说。
金川铜贵广西金川公司70U型渣包车的成功“绿色转型”,为冶金行业老旧柴油转运设备改造交出一个可复制、可推广的样本。用技术改造盘活存量设备,用智能化手段降低安全风险,用绿色动力替代高碳能源。
这条绿色转型的新路,正在为更多冶金企业老旧装备升级提供参考。
金川集团新闻中心全媒体记者 孙芮
(金川集团官方公众号)
频道推荐



