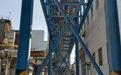



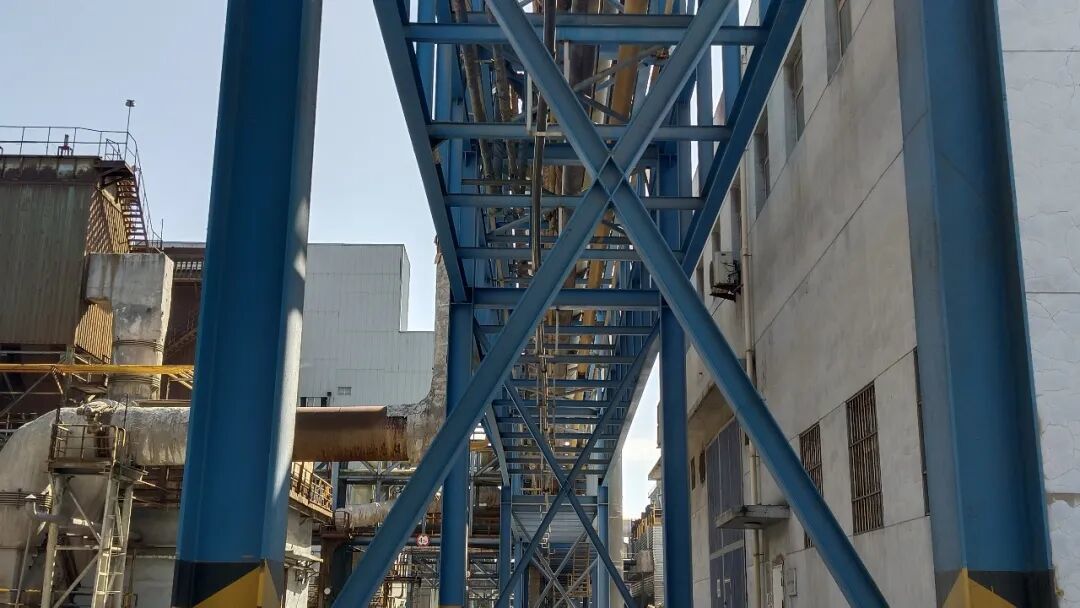
在金川铜贵铜盐分厂5Kt溶铜工序至熔炼二分厂沉降槽区域,连片的蓝色管桥架纵横交错,架设着输送各类蒸汽、溶液、压缩风等介质的管道,织起了一张输送物料的大型网络。
路过时,很难留意到管桥架上最近多了一条直径80毫米的黑色细管。它固定于桥架底部,在周围粗壮管道的映衬下,显得格外纤细。
但就是这条不起眼的黑色管道,凝聚着铜盐分厂一项目组“穿针引线”的巧思与努力。
“这是‘672米收尘液孔网钢带管道铺设项目’。”铜盐分厂设备运行技术人员王久超说,“简单来说,就是架设了一条运输‘收尘液’的管道。但要在管道已经十分密集的地方开出一条新路,其实是很具有挑战的事。”
“收尘液”运输之难
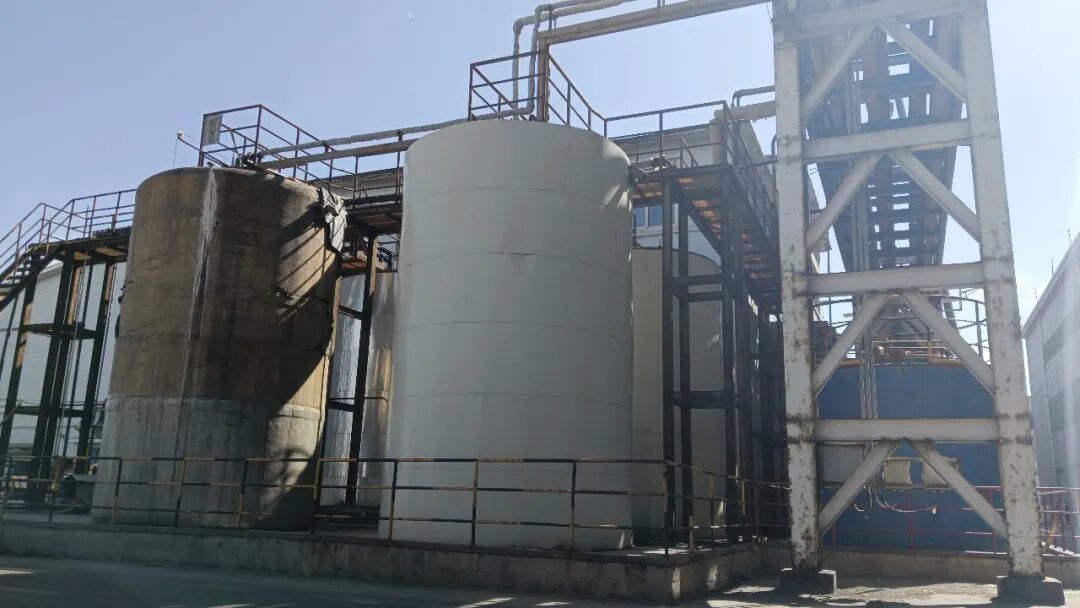
此次新建管道的末端,坐落在铜盐分厂5Kt溶铜工序外来溶液罐区。记者到达这里时,登高车正被长长的警戒线围起,升降台上,几位作业人员正为管道缠绕保温棉。
王久超说,要讲清这条管道为何架设,要先讲讲它输送的液体——收尘液。
收尘液来源于熔炼二分厂,由火法冶炼产生的烟气与循环水混合形成。烟气中的成分溶解在水中,形成一种酸性含铜废液,便是收尘液,其含铜量较高,技术团队精准研判、变废为宝,将其作为生产硫酸铜的原料,大大提高金属利用率。
熔炼二分厂离铜盐分厂约700米,这段不算长的距离,一度成为收尘液回收利用的最大阻碍。
铜盐分厂最初采用的办法是罐车拉运。每天安排7辆罐车往返,刚好满足当天的用料需求。
但很快,一些问题暴露了出来。一方面是日益高昂的运输费用,另一方面,是装车、卸车时难以避免的溶液渗漏。
“渗漏的量不算多,”王久超说,“但废液含重金属,腐蚀性强,长期积累不仅损耗物料,还存在环保隐患和安全风险,不符合我们的生产理念。”
此时,安全、环保、成本,三个问题摆在了眼前。
大家迅速敲定最优替代方案——管道输送,即在熔炼二分厂的沉降槽与铜盐分厂间架设一条专用管道。
办法很直接,但实际操作起来却没那么简单。
王久超与铜盐分厂的技术人员、维修班班长和熔炼二分厂的技术人员在两个分厂间实地勘察。管线长度、管径大小、走向分布、管材选择……每一项均去现场确认。
首先难住他们的,是极度有限的架设空间。
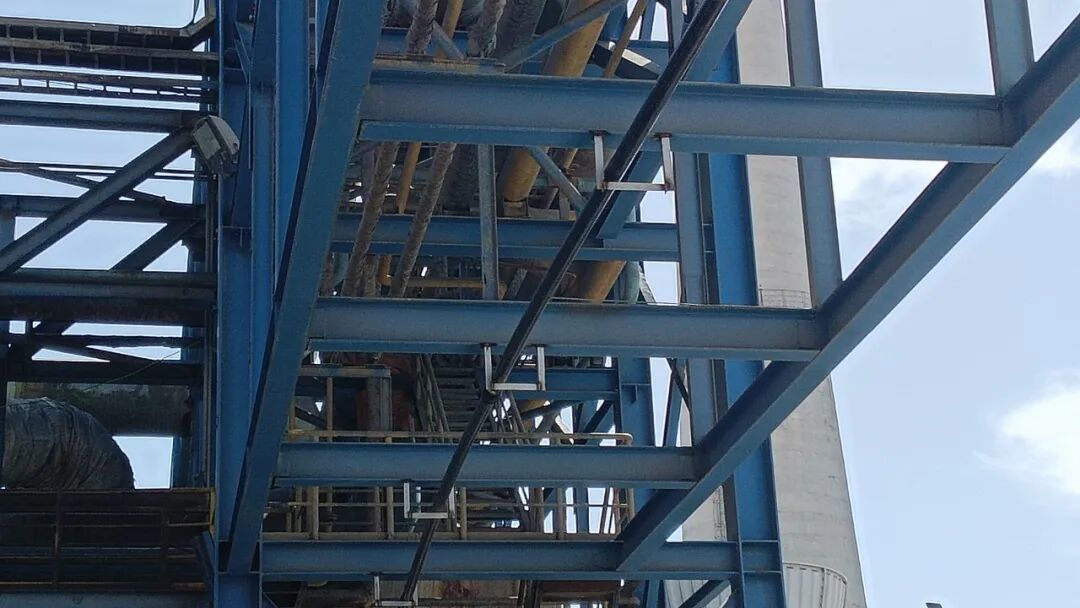
现有管桥架上布设着各类生产管道,高温蒸汽管道、输送压缩风的风管、酸碱液体管道等交错排布,几乎无多余布设空间。
“就像在一个已经停满车的停车场里,再塞进一辆车。”王久超打了个比方,“还要保证不能碰到旁边的车,很考验技术。”
比空间受限更棘手的是未知风险,现有管道内介质种类繁杂、特性各异,施工前期无法精准判定周边管线内部介质及化学属性,若焊接作业中不慎造成原有管道破裂,引发危化介质泄漏,后果不堪设想。
于是,项目组成员联系所有管道的管辖方,确认每一条管道内的介质运行参数及风险,提前制定应急处置预案,规避施工安全风险。
管线走向的抉择同样几经斟酌。最初,有人提议绕开部分管线拥挤的路段,但推演后发现,绕行会使管线铺设难度陡增,还可能挤压相邻管道,后续维保极为不便。
经过反复讨论,项目组决定“另辟蹊径”——在管桥架最下方,用角铁焊接定制矩形托架,每6米设置一个固定点位,将新管道悬空“吊”在桥架底部。这样一来,管道沿着桥架贴着边走,既不用改变架设路线,也不挤占原有管线位置,可谓两全其美。
“穿针引线”半个月
7月15日,672米收尘液管道铺设项目正式开工。
王久超和同事选择两端同步、双向对进的施工模式。一端是熔炼二分厂的沉降槽端,离那里约100米处作业空间大,登高设备操作空间充足,施工干扰小、难度较低,且紧邻物料源头,可实时监测施工对生产的影响。
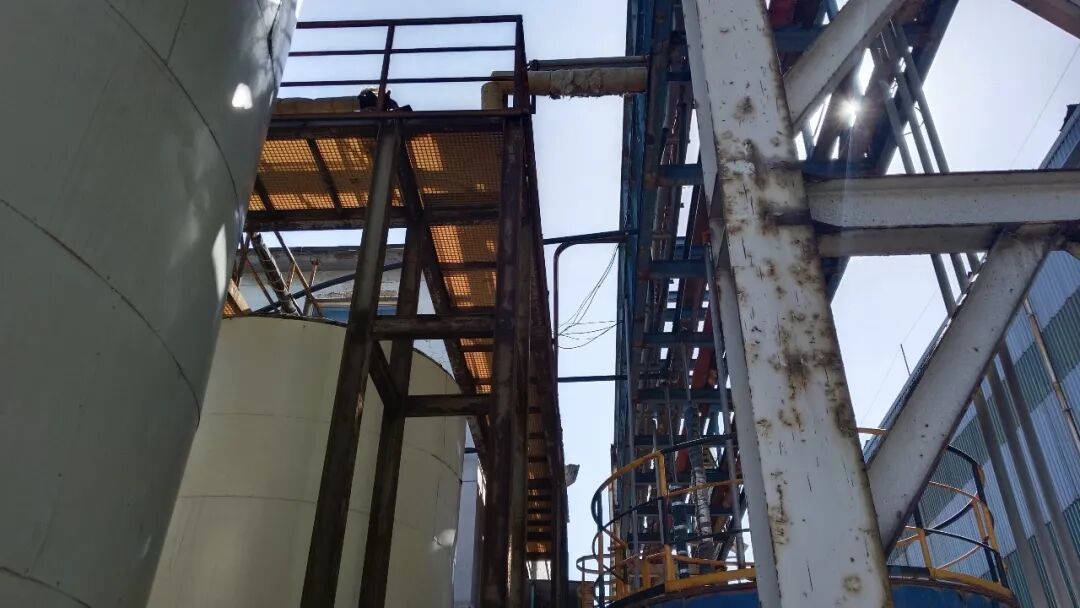
另一端是铜盐分厂的罐区端。管道从罐口出发,铺设到电解区的主桥架上暂停,等另一端的管线过来“碰头”。这一段约70米,依托现有桥架铺设,无需焊接托架,因此仅一两天便顺利完工。
这两段管线铺设完成后,便是相对困难的“托架焊接”阶段。
在此期间,施工人员要搭乘登高车,在高空精准完成角铁托架分段焊接、固定作业,逐一筑牢管道支撑基座,为管线铺设打牢基础。
“托架在前面焊,管道在后面连。”王久超这样描述施工方式。
本次项目选用黑色孔网钢带聚乙烯复合管材,单段长约6米。该管材外表看起来平平无奇,内部却嵌合了金属钢带,强度远超普通塑料管。现场人员说,选择这种材质,是因为收尘液是酸性溶液,对钢制管道有极强腐蚀性,必须用与溶液完全不反应的塑料,才能保证管道使用寿命。
这种管道的焊接与金属器具焊接不同,需用热熔机连接。接口熔合后,还要进行塑料补焊,做二次密封,杜绝后期渗漏风险。
施工中期是项目攻坚的关键阶段。为抢抓工期,项目组每天直到天色暗下来才收工。但最难的不是赶进度,而是与相关单位协调配合。
作业人员介绍,焊接作业中,电焊机需要随管道铺设向前移位。但受电缆长度限制,每完成一段焊接,就要移动电源箱。每一次移位,都要根据施工区域,联系熔炼二分厂重新拉设检修电源。
“熔炼二分厂的作业人员一边要管生产,一边要兼顾我们的管道铺设,确实给他们添了不少麻烦。”王久超回忆道。
就这样,项目组与移动电源箱、登高车一起行动,让管道在管桥架下一段一段穿行,如同在一张大网上“穿针引线”。如此往复半月左右,项目终于接近尾声。
一条管道带来的效益
王久超说,项目施工的原则是“完工一段,验收一段,合格一段”。每段管道密封后,他就和运行保障班班长一起检查,确认焊接点有无虚焊、焊缝不牢固的情况,直到672米管道全部铺通。
管道铺设完成后,项目组成员用压缩风从头到尾检查了一遍管道是否漏风、是否通畅。
“压缩风的声音很大,”王久超说,“如果有漏点,就会在那里听到明显的尖锐气流声。”幸运的是,整条管道没有出现这种情况。
确认一切正常后,8月初,收尘液专用输送管道正式投入使用。
记者跟着王久超去看了这条管道。从铜箔罐区逆向出发,顺着管道一路行走,十多分钟才见到管道源头。那里安装了一台绿色的化工泵,就是它将熔炼二分厂的收尘液泵送到管道里。
现场人员大致算了一笔账。这条管道每天可输送约60立方米收尘液,原本一天使用7辆罐车,现在减少到5辆,每月可节省直接运输成本五六万元。
这还不是最为重要的,更长远的好处体现在安全环保效益方面。密闭管道输送彻底杜绝了罐车装卸、转运过程中的物料洒落、渗漏问题,有效规避了酸性废液污染风险,同时,大幅减少作业人员接触酸性介质的安全隐患,让物料输送流程更安全、绿色、高效。
项目结束不久,王久超和项目组成员又接到一个新任务——电解二分厂的电解液管道架设项目。尽管施工规模不同,但架设思路如出一辙。王久超说,有了这次项目的经验,他们对即将开工的新项目信心十足。
从传统罐车到管道输送,从高频次运力消耗到低成本绿色运维,看似简单的模式优化,实则是金川铜贵铜盐分厂坚持优本创效,践行绿色发展的生动缩影。正是这种抓住每一个优本创效机会的劲头,才使得生产运行中的“小难题”转化为助力分厂发展的“大效益”,也为其他同类项目提供了许多可复制、可推广的实操经验。
金川集团新闻中心全媒体记者 骞梦潇
(金川集团官方公众号)
频道推荐